Сравнение методов резки металла: лазерная, плазменная, гидроабразивная и газовая
Чтобы раскроить лист на детали, чаще всего выбирают между тремя технологиями: лазерной, плазменной и гидроабразивной резкой. Для толстой углеродистой стали к ним добавляется четвёртая — газовая. У каждой своя зона, где она выгоднее остальных, а выбор зависит от толщины, требуемой точности, материала и бюджета.
Ниже разберём, как работает каждый метод, сравним толщины, точность, кромку и цену реза и дадим практические рекомендации под типовые задачи. Все четыре технологии есть на нашем производстве, поэтому метод мы подбираем под деталь, а не под то, что есть под рукой.
Что такое лазерная резка металла?
Лазерная резка — термический способ раскроя: сфокусированный луч расплавляет и испаряет металл вдоль линии реза. В раскрое металла сегодня в основном работают волоконные (fiber) лазеры — они вытеснили CO₂-установки. На нашем производстве тоже волоконные лазеры с ЧПУ.
Принцип работы. Луч фокусируется на поверхности заготовки, в зону реза подаётся вспомогательный газ: азот — для чистого реза без окисления (нержавейка, алюминий), кислород — для ускорения резки чёрной стали, иногда воздух. Газ выдувает расплав из реза.
Ключевые характеристики:
- Толщина: лазерная резка у нас — до 20 мм. Кроме стали, лазер режет нержавейку, алюминий, медь и латунь.
- Точность: самая высокая среди термических методов.
- Ширина реза: самая узкая из четырёх методов — потери металла минимальные, детали можно плотно раскладывать на листе.
- Отверстия: мелкие отверстия и сложные контуры — сильная сторона лазера.
- Кромка: гладкая, без грата; детали часто идут на сборку и покраску без зачистки.
- Нагрев: зона термического влияния минимальная, тонкие детали не ведёт.
Преимущества: высокая точность, узкий рез, сложные контуры и мелкие отверстия, высокая скорость на тонком листе, повторяемость в серии.
Ограничения: потолок по толщине, медь и латунь — только в тонком листе, дорогое оборудование, поэтому на толстом металле рез обходится дороже плазменного.
Подробнее о возможностях — на странице лазерной резки.
Что такое плазменная резка металла?
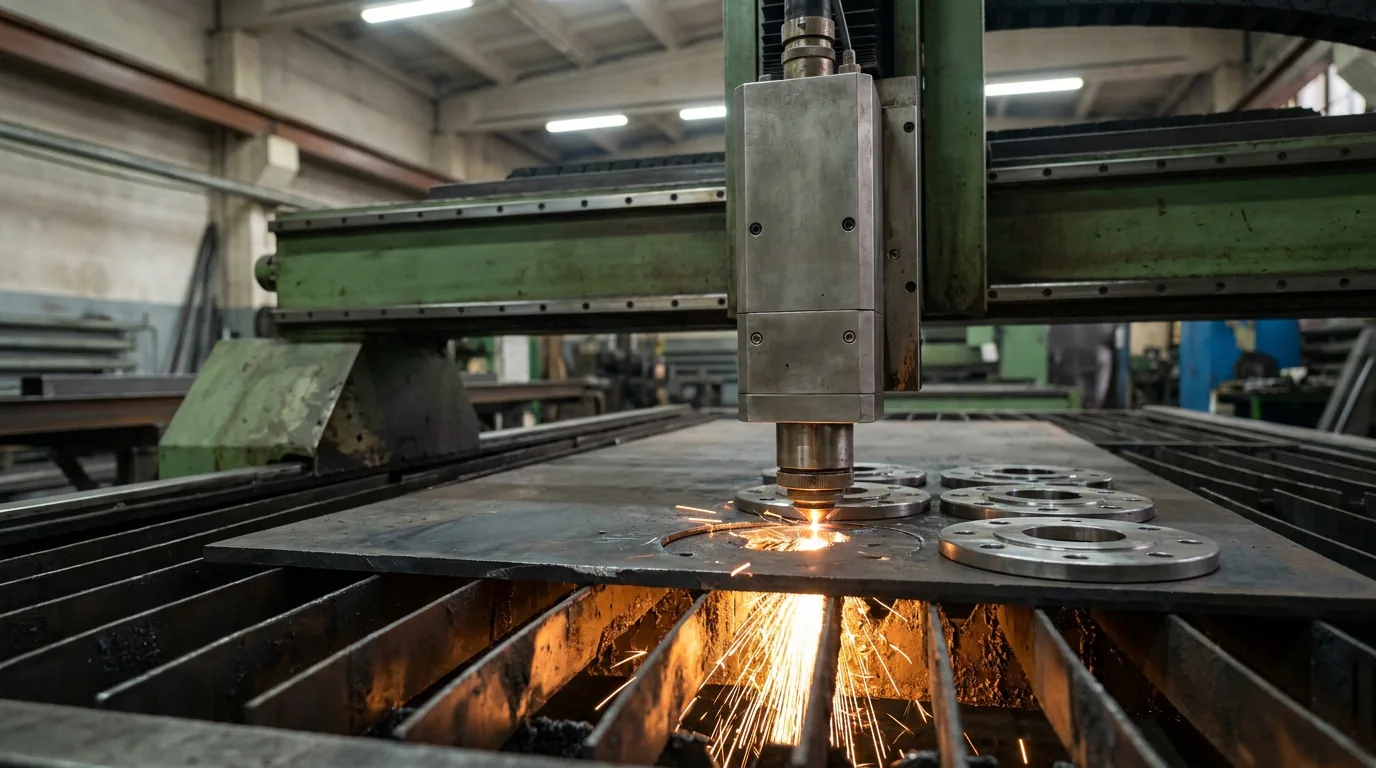
Плазменная резка — термический способ, основанный на струе ионизированного газа. Газ под давлением подаётся в зону электрической дуги, разогревается до 20 000 °C и превращается в плазму, которая мгновенно плавит металл, а поток выдувает расплав. Режет любые токопроводящие металлы, включая толстый прокат.
Ключевые характеристики:
- Толщина: плазменная резка у нас — до 50 мм. Режет конструкционную сталь, нержавейку, алюминий, медь и латунь.
- Точность: ниже лазерной; на тонком листе выше, с ростом толщины снижается.
- Скорость: намного выше, чем у газовой резки.
- Ширина реза: шире, чем у лазера.
- Отверстия: мелкие отверстия плазма вырезает хуже лазера.
- Кромка: хорошая, но под ответственную сварку её обычно зачищают.
Преимущества: высокая производительность на средних и больших толщинах, универсальность по металлам, цена реза ниже лазерной.
Ограничения: точность ниже лазерной, зона термического влияния шире, неметаллы не режет.
Подробнее — на странице плазменной резки.
Что такое гидроабразивная резка металла?
Гидроабразивная резка — нетермический способ. Материал разрушает сверхтонкая струя воды под давлением в несколько тысяч атмосфер с добавкой абразива — гранатового песка. Струя выходит из сопла со скоростью примерно втрое выше скорости звука, и абразивные частицы буквально скалывают материал. Температура в зоне реза не поднимается выше 90 °C.
Ключевые характеристики:
- Толщина: берёт толстый металл, в том числе толщины, которые не под силу лазеру и плазме. Режет сталь, нержавейку, алюминий, титан, медь и латунь.
- Точность: высокая — на уровне лазера.
- Пропил: узкий, хотя и шире лазерного.
- Кромка: без окалины, оплавления и заусенцев.
- Нагрев: отсутствует — металл не закаливается и не теряет свойств.
Преимущества: нет теплового воздействия, режет почти всё — металлы, камень, стекло, композиты, — высокая точность, нет деформации.
Ограничения: низкая скорость и самая высокая цена реза из четырёх методов; отработанный абразив нужно утилизировать.
Подробнее — на странице гидроабразивной резки.
Что такое газовая резка металла?
Самая старая из четырёх технологий. Металл разогревают пламенем пропана или ацетилена до температуры воспламенения — около 1 100–1 300 °C, затем подают струю чистого кислорода: сталь сгорает, а оксиды выдуваются из реза.
- Толщина: основная область — толстый металл и массивные плиты.
- Материалы: только углеродистые и низколегированные стали (Ст3, 20, 09Г2С). Нержавейку, алюминий и медь газ не режет.
- Точность: ниже, чем у остальных методов, рез самый широкий.
- Кромка: требует зачистки; тонкий лист от нагрева может повести.
- Плюсы: самый дешёвый способ резать толстый металл.
Подробнее — на странице газовой резки.
Какой метод резки выбрать? Рекомендации по задачам
Выбор определяется материалом, толщиной, требуемой точностью, объёмом партии, бюджетом и сроками. Типовые ориентиры такие.
Лазерная или плазменная резка — что лучше? Ответ зависит от толщины:
- тонкий лист — лазер выигрывает по скорости, точности и качеству кромки;
- средние толщины до 20 мм — лазер точнее, плазма экономичнее на больших объёмах;
- свыше 20 мм — плазма: лазерная резка у нас — до 20 мм, плазменная — до 50 мм;
- толще 50 мм — газовая резка по углеродистой стали или гидроабразив, если нагрев недопустим.
Гидроабразивная или лазерная резка — когда брать гидроабразив?
- когда нельзя нагревать заготовку: закалённая сталь, титан, детали с жёсткими требованиями к структуре металла;
- при раскрое толстых цветных металлов и нержавейки;
- когда нужна высокая точность на толщинах, которые лазер уже не берёт.
Газовая или плазменная резка? Углеродистую сталь до 50 мм плазма режет быстрее и точнее. Газ выгоден на толстых плитах, особенно толще 50 мм, и там, где высокая точность не нужна, а кромку всё равно будут обрабатывать.
Сводная таблица сравнения:
| Параметр | Лазерная | Плазменная | Гидроабразивная | Газовая |
|---|---|---|---|---|
| Толщина стали | до 20 мм | до 50 мм | толстый металл | толстые плиты |
| Точность | высокая | средняя | высокая | ниже |
| Ширина реза | самая узкая | средняя | узкая | широкая |
| Нагрев | минимальный | заметный | нет | сильный |
| Материалы | сталь, нержавейка, алюминий, медь, латунь | все токопроводящие металлы | почти любые, включая камень и стекло | только углеродистая и низколегированная сталь |
| Цена реза | средняя | ниже лазерной | высокая | низкая |
Примеры: какой метод выбрать
- Детали из тонкой нержавейки с жёстким допуском — лазер. Газ нержавейку не режет, а плазма на тонком листе уступает лазеру в точности.
- Декоративная панель из тонкого алюминия со сложным узором — лазер: мелкие элементы и отверстия, кромка без доработки.
- Косынки и опорные пластины из стали 20 мм для каркаса — плазма: быстро, а её точности для монтажа достаточно.
- Толстая плита под основание оборудования — газ; если нужен чистый край без нагрева — гидроабразив.
- Закалённая сталь или титан — гидроабразив: нагрев испортит свойства металла.
Как заказать резку металла у нас
ТПК-Прометалл режет металл на собственном производстве в Московской области — от единичных деталей до серийных партий. Все четыре технологии, а также рубка на гильотине — в одном месте, поэтому метод подбираем под задачу, а не под то, что есть под рукой.
Порядок работы:
- Отправьте чертёж или эскиз. Принимаем DXF, DWG, PDF, а также эскизы с размерами. Резка по чертежам — наш основной формат работы.
- Получите расчёт. Подберём метод резки, разложим детали на листе, посчитаем стоимость и срок.
- Согласуйте и оплатите. Работаем с юрлицами (счёт, УПД) и частными заказчиками, с розницей и оптом.
- Заберите готовые детали с пункта отгрузки — ул. Стахановская, 19 или ул. Верхние Поля, 46 — или закажите доставку по Москве и области, в регионы — транспортными компаниями.
Срок резки зависит от метода, объёма и загрузки — назовём его при расчёте. После резки детали можно согнуть, просверлить, сварить и покрасить там же — подробнее о резке пластин из листа на нашем производстве.
Частые вопросы
Какой метод даёт лучшую кромку?
В пределах своих толщин — лазер: гладкая поверхность, без окалины и грата. На толщинах, которые лазер не берёт, лучшую кромку даёт гидроабразив, потому что нет нагрева, оплавления и окисления.
От чего зависит стоимость резки?
От толщины, длины реза, материала, числа отверстий и объёма партии. По цене реза методы обычно выстраиваются так: газ дешевле всех, затем плазма, лазер, дороже всех — гидроабразив. На тонком листе лазер часто выгоднее плазмы в итоге, потому что детали не нужно зачищать. Точную стоимость считаем по чертежу.
Какая точность нужна для строительных конструкций?
Для большинства строительных деталей — закладных, пластин, косынок — точности плазмы достаточно, с ними справляются и лазер, и плазма. Для ответственных узлов, например фланцев под болтовое соединение, лучше лазер: он точнее.
Можно ли резать нержавеющую сталь и алюминий?
Да — лазером, плазмой и гидроабразивом. Лазер даёт лучшее качество на тонком листе, плазма экономичнее на толстом, гидроабразив исключает нагрев. Газом нержавейку и алюминий не режут.
Какие минимальные отверстия можно вырезать?
Самые мелкие отверстия вырезает лазер, плазма с ними справляется хуже. Минимальный диаметр зависит от толщины и материала — если деталь мелкая или с частыми отверстиями, пришлите чертёж, подскажем метод.
Получите консультацию
Не уверены, какой метод подойдёт? Пришлите чертёж — подберём способ раскроя, посчитаем стоимость и предложим, что сделать после резки: гибку, сверление, сварку или покраску.
Телефоны: +7 495 148-65-53, 8 800 533-88-13 (звонок бесплатный), почта info@tpk-prometall.ru, заявка — на сайте.