Резка круга в размер — это нарезка прутков круглого проката на мерные заготовки нужной длины. Вместо целого прутка вы получаете готовые отрезки под токарный станок, штамповку или сборку — без лишних остатков и без собственной пилы. Мы режем стальной, нержавеющий и цветной круг — от тонких прутков до крупных заготовок — на ленточнопильных, дисковых и абразивных станках. Ниже — как выбрать метод, какой точности ждать и как оформить заявку, чтобы расчёт был быстрым.
Технологии резки круга: какая лучше?
Метод выбирают по диаметру, марке стали, требуемой точности и размеру партии.
Ленточнопильная резка — универсальная технология
Основной способ — подходит и для тонкого, и для крупного круга. Замкнутая зубчатая лента режет пруток с подачей охлаждающей эмульсии, поэтому торец не перегревается: кромка не закаливается и не покрывается окалиной. Пропил узкий, отход минимальный. На нашем оборудовании ленточнопильная резка берёт и крупный круг. Можно резать под углом и пакетом, когда несколько прутков проходят за один рез: для крупных партий это заметно дешевле.
Дисковая резка — для малых диаметров и серий
Быстрый способ для прутков небольшого диаметра. Выгоден в серийных партиях одинаковых заготовок из конструкционной стали, когда важна скорость и повторяемость длины.
Абразивная резка — для твёрдых и нержавеющих сталей
Отрезной абразивный круг справляется с закалёнными и твёрдыми сталями, нержавеющими сплавами с высоким содержанием хрома и никеля — там, где пила изнашивается быстро. Минусы — нагрев кромки и пыль, поэтому под точную механическую обработку оставляйте припуск.
Диаметры и их особенности
- Малые диаметры — прокат для крепежа, шпонок, осей. Дисковая или ленточнопильная резка.
- Средние диаметры — заготовки для валов, фланцев, опорных дисков. Ленточнопильная резка.
- Крупные диаметры — заготовки для промышленных деталей. Мощные ленточнопильные станки; габарит заготовки уточнит менеджер.
Для ориентира: горячекатаный круг по ГОСТ 2590-2006 выпускают диаметром от 5 до 270 мм, круг до 330 мм — по согласованию изготовителя с потребителем.
Почему заготовки выгоднее целого прутка, видно на простом примере. Из 6-метрового прутка нужны отрезки по 800 мм. Выйдет 7 штук, а с учётом пропилов останется меньше 400 мм — больше 6% металла, который вы оплатили и не используете. Если в работе несколько длин из одного диаметра, давайте всю спецификацию сразу: из одного прутка можно набрать разные размеры и сократить остаток.
Обрабатываемые материалы
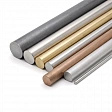
Раскраиваем круглый прокат из таких материалов:
- Углеродистые конструкционные стали (Ст3, 20, 45) — детали общего машиностроения. Круг из чёрной стали есть в каталоге.
- Легированные стали (40Х, 30ХГСА, 38ХА) — нагруженные узлы.
- Нержавеющие стали (12Х18Н10Т, AISI 304, 316, 321) — пищевое и химическое оборудование. Нержавеющий круг — в каталоге.
- Инструментальные стали (Р6М5, ХВГ, 9ХС) — инструмент и штампы.
- Алюминиевые сплавы (Д16, АМг, АК4) — лёгкие конструкции.
- Бронза и латунь (ЛС59, БрАЖ, БрОФ) — втулки, подшипники скольжения, электротехника.
- Титан (ВТ1-0, ВТ6) — по согласованию.
Где применяются заготовки из круга
- Машиностроение — валы, оси, шестерни, втулки, пальцы, штоки.
- Фланцы и диски — заготовки для фланцев, опорных и прижимных дисков.
- Строительство — анкерные болты, шпильки, закладные детали.
- Крепёж — заготовки для болтов, шайб, нестандартного крепежа.
- Штамповка и ковка — мерные заготовки под пресс.
- Ремонт — единичные заготовки под токарную обработку, когда нужна одна ось или втулка.
Точность и качество реза
Точность зависит от метода и диаметра. Ориентиры по нашему оборудованию:
| Метод и сечение | Точность по длине | Торец |
|---|---|---|
| Ленточнопильная, малые диаметры | самая высокая | чистый, без окалины |
| Ленточнопильная, средние диаметры | высокая | ровный, без окалины |
| Ленточнопильная, крупные диаметры | средняя | ровный, без окалины |
| Дисковая, малые диаметры | высокая | — |
| Абразивная | средняя | с нагревом кромки |
Ленточнопильный рез ровный и перпендикулярный оси прутка. Если заготовка пойдёт на токарный станок, закладывайте припуск на подрезку торцов.
Стоимость резки зависит от диаметра, марки стали, количества резов и угла реза. В серии рез обходится дешевле за счёт пакетной резки. Точный расчёт — по вашей спецификации.
Дополнительная обработка заготовок
После резки заготовки можно довести до нужного состояния на нашем производстве: просверлить отверстия, снять фаски на торцах, покрыть грунтом или порошковой краской. Заготовки можно и оцинковать. Подрезку торцов в размер, нарезку резьбы и термообработку обсудите с менеджером при расчёте. Заготовки маркируем по требованию.
Как оформить заявку
Чтобы расчёт был точным, пришлите таблицу с такими данными:
- марка стали и диаметр;
- длина каждой заготовки и допуск, если нужен жёстче стандартного;
- количество по каждой позиции;
- угол реза, если нужен не прямой;
- дополнительная обработка — фаски, сверление, покрытие;
- режем наш металл или ваш (давальческий).
Почему стоит заказать резку круга в ТПК-Прометалл
- Металл и резка в одном заказе. Круг из стали, нержавейки, алюминия, латуни, бронзы и меди подбираем в каталоге и сразу режем.
- Своё оборудование. Ленточнопильные, дисковые и абразивные станки на нашем производстве в Московской области.
- Ровный торец. Ленточная пила режет с охлаждением: торец не перегревается, не закаливается и не покрывается окалиной.
- Любой объём. Режем и единичные заготовки, и серии — работаем с розницей и оптом.
- Удобная доставка. Мерные заготовки помещаются в обычный бортовой автомобиль с кузовом до 6 м, тогда как длинные прутки везут длинномером. Доставляем по Москве и области, в регионы — транспортными компаниями. Самовывоз — с пунктов отгрузки на ул. Стахановской, 19 и ул. Верхние Поля, 46.
Частые вопросы
Круг какого диаметра можно порезать?
Тонкие прутки режем на дисковых или ленточнопильных станках, крупный круг — на мощных ленточнопильных. Назовите диаметр и марку стали в заявке — габарит заготовки уточнит менеджер.
Сколько стоит резка?
Зависит от диаметра, материала, количества резов и угла. Пришлите спецификацию — посчитаем металл и резку.
Можно ли заказать одну заготовку?
Да, режем и единичные заготовки, и серийные партии.
Какие документы я получу?
Счёт, УПД или счёт-фактуру и ТТН, а к металлу — сертификат на металл.
Как заказать резку круга в ТПК-Прометалл
- По телефону — +7 495 148-65-53 или 8 800 533-88-13 (звонок бесплатный): назовите марку стали, диаметр, длину и количество.
- На сайте — оставьте заявку и приложите спецификацию.
- По почте — отправьте чертёж или таблицу заготовок на info@tpk-prometall.ru.
Срок резки зависит от объёма и загрузки станков — назовём его при расчёте.