Порошковая покраска металла — это нанесение сухой полимерной краски электростатическим способом с последующим запеканием в печи. Порошок притягивается к заземлённой детали, в печи плавится и превращается в сплошную твёрдую плёнку без подтёков. По сравнению с жидкой краской покрытие получается толще и прочнее, а растворители не нужны вовсе. На нашем заводе красим изделия длиной до 6 метров: камера полимеризации 6000×1500×2000 мм, толщина покрытия 60–120 мкм, цвета — весь каталог RAL Classic. Ниже — как устроена технология, какие бывают фактуры, что можно красить и как подготовить изделия, чтобы покрытие служило долго.
Как работает порошковая покраска
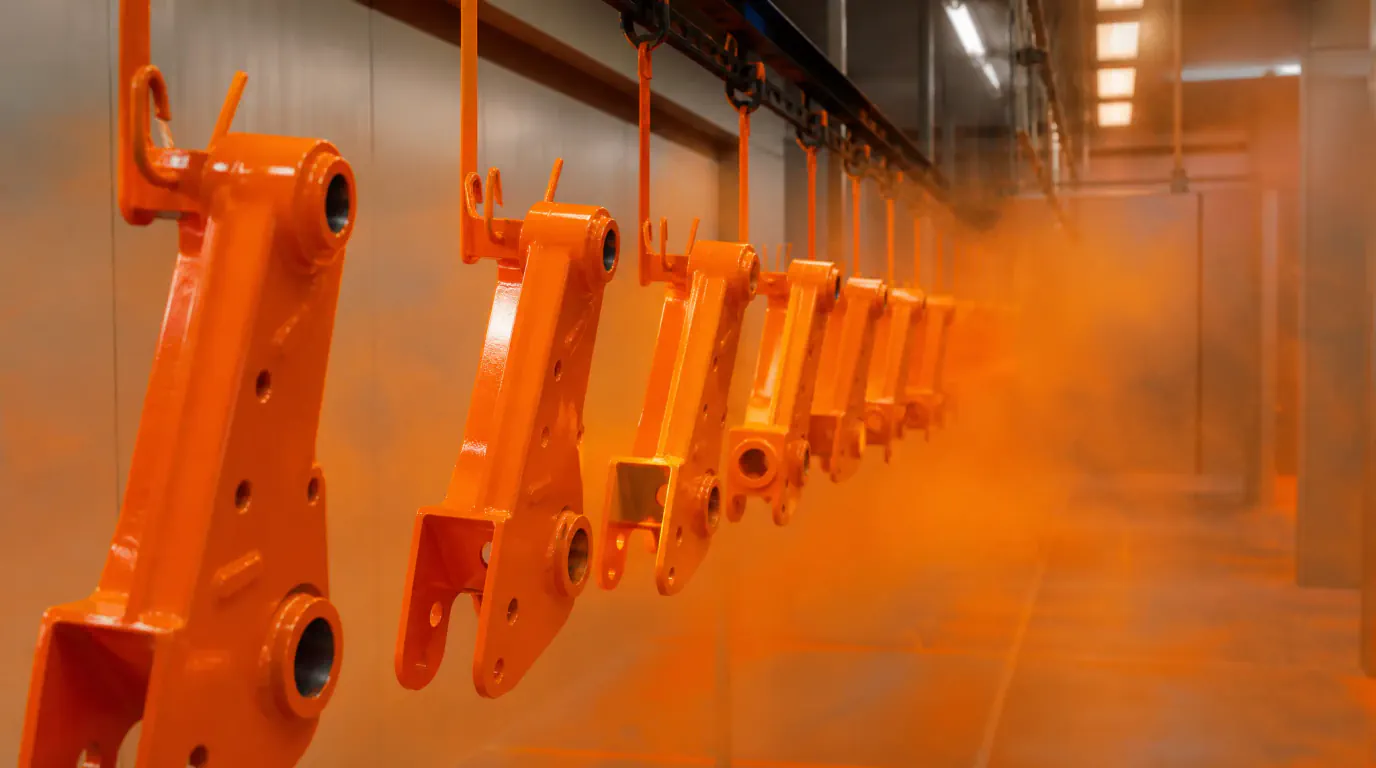
Изделие заземляют, а частицы порошка в распылителе получают электрический заряд. Заряженный порошок летит к металлу и оседает на нём равномерным слоем, в том числе на обратной стороне и на рёбрах. Неосевший порошок собирает система рекуперации и возвращает в работу.
Затем деталь отправляют в печь полимеризации. У нас порошок запекают при 180–200 °C: он расплавляется, растекается и сшивается в монолитный слой. После остывания изделие можно упаковывать и отгружать — межслойной сушки, как у жидких красок, нет.
У электростатики есть одна особенность, о которой полезно знать заказчику. Во внутренние углы и глубокие узкие карманы порошок заходит хуже: заряженные частицы охотнее садятся на выступающие кромки. Поэтому сложные сварные узлы с глухими нишами маляр прокрашивает дольше и тщательнее, а конструктору лучше не делать щелей, куда не пролезет распылитель.
Этапы технологии
- Подготовка поверхности. Очистка, обезжиривание и фосфатирование. Фосфатный слой улучшает сцепление покрытия с металлом и защищает от подплёночной коррозии. От подготовки зависит больше, чем от самой краски: по грязному или замасленному металлу покрытие отслоится, какой бы дорогой ни был порошок.
- Нанесение порошка. Электростатическое напыление равномерным слоем по всей поверхности.
- Полимеризация. Запекание в печи при 180–200 °C до образования монолитного слоя.
- Контроль качества. Толщину покрытия проверяют толщиномером (у нас норма — 60–120 мкм), затем адгезию, равномерность цвета и фактуры.
Преимущества и ограничения по сравнению с жидкой краской
Что даёт порошок:
- прочный монолитный слой, стойкий к ударам, царапинам, истиранию и ультрафиолету; по нашей странице услуги срок службы покрытия — до 25 лет;
- ровная плёнка без подтёков и пропусков даже на сложной поверхности;
- нет растворителей и вредных испарений, неосевший порошок используется повторно;
- изделие готово сразу после остывания.
И о чём надо помнить:
- изделие должно выдерживать нагрев в печи — резину, пластик, клеевые соединения и уплотнители до покраски снимают;
- размер детали ограничен камерой полимеризации;
- подкрасить повреждение на объекте порошком нельзя — только ремонтной жидкой краской в тон, поэтому монтажные отверстия и подрезку лучше сделать до покраски.
Порошок или жидкая краска: что выбрать
Порошок выигрывает там, где изделия делают в цеху и привозят на объект готовыми: ограждения, ворота, стеллажи, мебель, корпуса, кронштейны, регистры, серийные детали. Покрытие получается ровным и прочным, а партия выглядит одинаково.
Жидкая краска остаётся единственным вариантом, когда конструкцию нельзя поместить в печь: крупные фермы и колонны длиннее камеры, узлы, которые красят уже после монтажа, изделия с деталями, не выдерживающими нагрева, ремонт покрытия на объекте. Частый рабочий вариант — красить порошком всё, что помещается в камеру, а монтажные стыки после сборки подкрашивать жидкой эмалью в тон.
Какой порошок нужен для улицы
Порошковые краски различаются по связующему: полиэфирные, эпоксидные, эпоксидно-полиэфирные (гибридные), полиуретановые, акриловые. Для изделий, которые будут стоять на солнце и под дождём, берут составы, которые производитель прямо рекомендует для наружного применения, — как правило, полиэфирные. Поэтому при заказе всегда говорите, где будет эксплуатироваться изделие: в помещении, под навесом или на открытом воздухе.
Виды покрытий и фактуры
| Фактура | Как выглядит | Где уместна |
|---|---|---|
| Глянцевая | Блестящая, отражающая поверхность | Декоративные изделия, мебель, интерьер |
| Матовая | Ровная поверхность без блеска, не бликует, меньше видны следы рук | Промышленное оборудование, металлоконструкции |
| Шагрень | Мелкозернистая текстура | Ограждения, мебель, корпуса оборудования — хорошо скрывает неровности и сварные швы |
| Металлик | Мерцающий эффект металла | Декоративные элементы, торговое оборудование |
| Антик | Эффект состаренного металла с золотистым или бронзовым отливом | Кованые изделия, ворота, декор |
Совет: для сварных уличных конструкций из горячекатаного проката шагрень практичнее глянца. Глянец подчёркивает каждую неровность металла и каждый зачищенный шов, а текстура их маскирует.
Что можно красить порошком
- Металлоконструкции: каркасы, фермы, балки, опоры.
- Ограждения и заборы: секции, калитки, ворота, перила.
- Мебель и стеллажи: металлическая мебель, полки, стеллажные системы.
- Регистры отопления и трубопроводы: покрытие устойчиво к нагреву и влаге. Если заказываете у нас регистры отопления, покраску можно включить в тот же заказ.
- Фасадные и кровельные элементы: доборные элементы, водостоки, панели.
- Промышленные изделия: корпуса оборудования, детали станков, кожухи.
Порошковая покраска оцинкованного металла
Цинк и полимер хорошо работают вместе: цинк защищает сталь электрохимически, а порошковый слой закрывает цинк от атмосферы и даёт цвет. По нашей странице горячего цинкования такая система «цинкование + порошковая покраска» увеличивает срок защиты в 1,5–2 раза по сравнению с одним цинком. Но оцинкованную поверхность готовят к покраске отдельно — очисткой и конверсионной обработкой, иначе адгезия будет слабой. Если нужна именно такая схема, закажите горячее цинкование и покраску одним заказом — мы согласуем подготовку между этапами.
Как подготовить изделия к покраске
- Сварку, сверление, гибку и подрезку закончите до покраски.
- Уберите брызги металла и шлак со швов, острые кромки притупите: на острой кромке слой получается тоньше.
- В замкнутых полостях — трубах, коробах — нужны технологические отверстия: при нагреве воздух внутри расширяется и может испортить покрытие у шва.
- Предусмотрите отверстие или проушину для подвеса.
- Отметьте на чертеже зоны без покрытия — резьбу, посадочные и контактные поверхности: их закроют перед покраской.
Из чего складывается стоимость
Цена зависит от площади окрашиваемой поверхности, сложности формы, состояния металла (новый или со следами ржавчины и старой краски), выбранной фактуры и объёма партии. Ориентировочные цены по категориям изделий приведены на странице порошковой покраски; точную стоимость рассчитаем по размерам и количеству изделий.
Как заказать порошковую покраску в ТПК-Прометалл
Порошковая покраска выполняется на нашем заводе «Андреевский» (МО, Ленинский городской округ, индустриальный парк Андреевское, 8А). Можно привезти свои изделия или заказать всё под ключ: продадим металл, нарежем, согнём (гибка металла), сварим и покрасим без промежуточной логистики. Сроки изготовления металлоизделий по чертежам и покраски готовых изделий согласует менеджер. Подробнее о производстве — на странице «Производство».
Позвоните +7 495 148-65-53 или 8 800 533-88-13 (звонок бесплатный), напишите на info@tpk-prometall.ru или оставьте заявку на сайте. Пришлите размеры или чертежи, количество и номер цвета по RAL.
Частые вопросы
Какой толщины получается порошковое покрытие?
У нас — 60–120 мкм; толщину контролируем толщиномером. Обычно это толще одного слоя жидкой краски, поэтому покрытие лучше держит удары и истирание.
Можно ли покрасить изделие длиной больше 6 метров?
Размер ограничен камерой полимеризации 6000×1500×2000 мм. Более крупную конструкцию проектируют из секций, которые красят отдельно и собирают на болтах.
Можно ли перекрасить изделие, если цвет не подошёл?
Можно, но старое покрытие сначала придётся удалить — абразивоструйной очисткой или химически. Это дополнительные время и деньги, поэтому номер RAL лучше согласовать до запуска, а при сомнениях — посмотреть образец.
Выгорает ли порошковая краска на солнце?
Стойкость к ультрафиолету зависит от самого порошка. Составы для наружных работ рассчитаны на солнце и осадки, а порошки, предназначенные для помещений, производители на улицу не рекомендуют. Скажите менеджеру, где будет стоять изделие, — подберём подходящий материал.