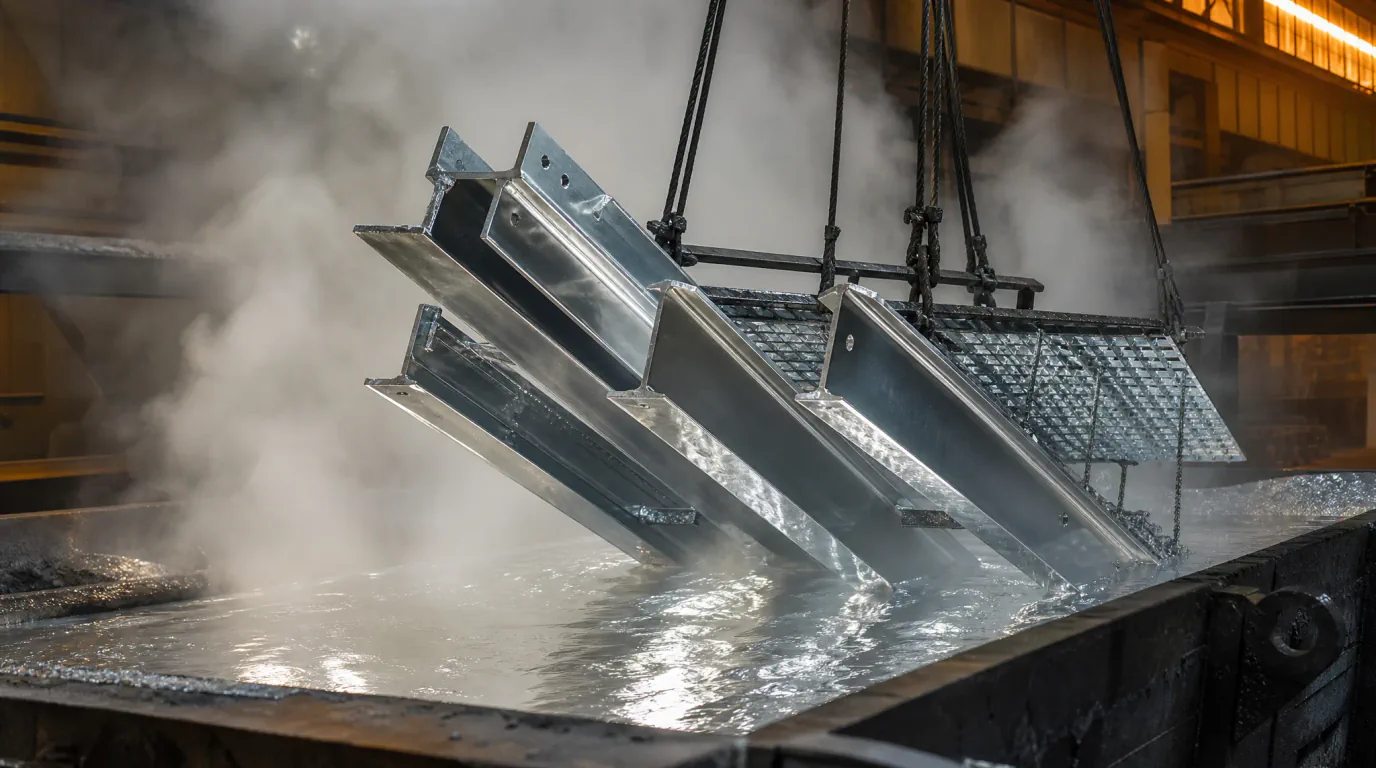
Горячее цинкование металла — это защита стали от коррозии погружением изделия в расплавленный цинк. На поверхности образуется слой железоцинковых сплавов, покрытый чистым цинком, который прочно связан со сталью и закрывает все поверхности, куда проник расплав, включая внутренние стенки труб и профилей. Требования к покрытию и методам контроля в России устанавливает ГОСТ 9.307-2021 — он действует с 1 июня 2022 года вместо ГОСТ 9.307-89 и распространяется на цинкование при температурах 430–460 °C. Горячее цинкование выполняем под заказ. Ниже разбираем, как идёт процесс, сколько служит покрытие, что можно цинковать и как подготовить конструкцию, чтобы её приняли без замечаний.
Как работает горячее цинкование
При погружении подготовленной стали в расплав цинк диффундирует в поверхность металла. Образуется многослойное покрытие: ближе к стали — слои сплава железо — цинк, снаружи — чистый цинк. Такое покрытие не лежит на металле как краска, а срастается с ним, поэтому его трудно отбить при перевозке и монтаже.
Защита двойная. Во-первых, барьерная: цинк отделяет сталь от влаги и кислорода. Во-вторых, электрохимическая: цинк активнее железа и в паре с ним корродирует первым, поэтому небольшие царапины и сколы не превращаются в очаги ржавчины. Этим горячее цинкование принципиально отличается от лакокрасочных покрытий, где повреждение открывает сталь.
Этапы технологии
- Обезжиривание в щелочном растворе — удаляются масла и смазки.
- Травление в растворе соляной кислоты — снимаются ржавчина и окалина, открывается чистый металл.
- Флюсование — на поверхность наносят флюс, который обеспечивает равномерное смачивание стали цинком.
- Сушка. Влага, попавшая в расплав, мгновенно испаряется с выбросом металла, поэтому изделие должно быть сухим.
- Погружение в цинк. По нашей услуге — ванна 450–460 °C, выдержка 4–10 минут в зависимости от марки стали и толщины изделия.
- Охлаждение и контроль. Измерение толщины покрытия, визуальный осмотр, оформление документов.
К партии выдаём сертификат качества, протокол измерения толщины покрытия в нескольких точках и паспорт с параметрами обработки. Подробности — на странице горячего цинкования.
Сколько служит цинковое покрытие
Срок службы определяют две величины: толщина покрытия и то, насколько агрессивна атмосфера. Международный стандарт ISO 9223 делит атмосферу на категории коррозионной агрессивности и приводит для каждой скорость коррозии цинка. По этим цифрам легко прикинуть, за сколько лет атмосфера «съест» слой, — например, толщиной 85 мкм.
| Категория ISO 9223 | Типичные условия | Скорость коррозии цинка, мкм/год | Слой 85 мкм уйдёт примерно за |
|---|---|---|---|
| C2 — низкая | Сельская местность, малое загрязнение | 0,1–0,7 | более 100 лет |
| C3 — средняя | Город, умеренное загрязнение | 0,7–2,1 | 40–120 лет |
| C4 — высокая | Промышленные районы, влияние хлоридов | 2,1–4,2 | 20–40 лет |
| C5 — очень высокая | Сильное загрязнение, морское побережье | 4,2–8,4 | 10–20 лет |
Это оценка по скоростям первого года, но порядок цифр она даёт честный. Для обычной городской атмосферы горячее цинкование защищает сталь десятилетиями без обслуживания. У дороги, где зимой сыплют реагенты, у градирни или на химическом производстве срок заметно короче — там стоит закладывать более толстое покрытие или систему «цинк + покраска».
Горячее цинкование и другие способы защиты
- Холодное цинкование — это краска с цинковым порошком. Удобно для ремонта сварных швов и подкраски на объекте, но по толщине и прочности связи с металлом с горячим не сравнится.
- Гальваническое цинкование даёт тонкий ровный слой и сохраняет точность резьбы — это выбор для крепежа и мелких деталей, а не для металлоконструкций на улице.
- Термодиффузионное цинкование идёт при температуре ниже точки плавления цинка и точно повторяет профиль резьбы — подходит для крепежа и мелких деталей (по нашей услуге — длиной до 1,5 м).
- Покраска по чёрному металлу защищает только барьером и требует периодического обновления.
Для особо ответственных объектов используют систему «горячее цинкование + порошковая покраска» — покраску наносят поверх цинка.
Какие изделия цинкуют
- Металлоконструкции: каркасы, фермы, балки, колонны, прогоны.
- Опоры ЛЭП и освещения, мачты, фонарные столбы.
- Лестницы и ограждения: марши, перила, решётки, заборные секции, ворота.
- Трубы и профили: трубопроводы, профильные трубы, швеллер, уголок — цинк покрывает и внутреннюю поверхность.
- Настилы и решётки: решётчатые полы, кабельные лотки, вентиляционные решётки.
- Закладные детали и кронштейны. Если закладные нужны в оцинкованном виде, их можно заказать у нас сразу с цинкованием — закладные детали изготавливаем по чертежам.
Требования к изделиям перед цинкованием
Большинство отказов и переделок при горячем цинковании связано не с цинком, а с конструкцией. Вот что мы проверяем до приёмки:
| Принимаем | Не принимаем |
|---|---|
| Низкоуглеродистые стали: Ст3сп, Ст20, 09Г2С | Высокоуглеродистые и высоколегированные стали |
| Сварные швы встык или двусторонние | Сварные соединения внахлёст |
| Замкнутые полости с технологическими отверстиями | Герметичные ёмкости и закрытые полости без отверстий |
| Острые кромки скруглены (R от 0,3 мм) | Детали с резьбой — она теряет точность |
| Поверхность без шлака, заусенцев и пор | Чугунные изделия с дефектами поверхности |
Почему это важно. В сварке внахлёст и в глухих полостях остаются кислота и флюс: в расплаве они вскипают, дают непрокрас и потёки, а закрытая полость при нагреве до 450 °C может разорваться. Поэтому в трубах, коробах и замкнутых узлах нужны отверстия для входа и выхода цинка и воздуха — их размер и место лучше согласовать с нами по чертежу, ещё до изготовления.
Ещё несколько практических моментов:
- снимите краску, битум, герметик, резиновые и пластиковые детали — в ванне они сгорят и испортят покрытие;
- маркировку наносите клеймением: бумажные бирки и наклейки процесс не переживут;
- предусмотрите отверстия или проушины для подвеса;
- длинные и широкие изделия проверьте по габаритам ванны; если не помещаются — проектируйте из секций на болтах;
- резьбовой крепёж и детали с точной резьбой защищайте термодиффузионным или гальваническим цинкованием — после горячего цинкования резьба теряет точность.
Состав стали тоже влияет на результат: ГОСТ 9.307-2021 содержит требования не только к покрытию, но и к основному металлу. Если марка стали нестандартная, сообщите её заранее.
Толщина покрытия
ГОСТ 9.307-2021 нормирует минимальную толщину покрытия в зависимости от толщины и массы изделия: чем массивнее металл, тем толще должен быть слой. Фактическую толщину измеряют толщиномером в нескольких точках и указывают в протоколе, который мы выдаём с партией. Если проект требует конкретного значения, укажите его в заявке.
Как заказать горячее цинкование
Сообщите состав партии: марки стали, габариты, массу и количество изделий, лучше с фото или чертежами. Мы проверим, подходят ли изделия под требования ГОСТ, и подскажем, где нужны доработки, — это дешевле, чем отказ в цинковании. Ориентировочные цены приведены на странице услуги, точный расчёт и срок согласует менеджер. Можем изготовить металлоконструкцию с учётом требований к цинкованию, срок изготовления назовём при расчёте.
Доставим изделия по Москве и области бортовым транспортом, манипулятором или длинномером — расчёт доставки бесплатный. Позвоните +7 495 148-65-53 или 8 800 533-88-13 (звонок бесплатный), напишите на info@tpk-prometall.ru или оставьте заявку на сайте.
Частые вопросы
Можно ли варить оцинкованные конструкции?
Сварка выжигает цинк в зоне шва, поэтому всю сварку лучше выполнить до цинкования. Если без монтажной сварки не обойтись, шов и околошовную зону после зачистки защищают составами для холодного цинкования.
Можно ли красить оцинкованную сталь?
Да, и это продлевает срок службы. Но оцинкованную поверхность перед покраской готовят особо, а грунт или порошок должны быть совместимы с цинком. Систему «цинк + порошковая покраска» можно заказать у нас одним заказом.
Откуда белый налёт на свежеоцинкованных изделиях?
Это продукты коррозии цинка, которые образуются, если свежие изделия хранятся во влаге без проветривания — например, в плотной пачке под дождём. Налёт портит вид; чтобы его не было, изделия хранят с зазорами и под навесом.
Почему оцинковка со временем становится матовой и серой?
Блестящий цинк постепенно покрывается естественной плёнкой продуктов коррозии. Это нормальный процесс: плёнка плотная и сама замедляет дальнейшую коррозию.